 2 godzin temu
Ważącą 430 t głowicę skrawającą maszyny TBM (ang. Tunnel Boring Machine) opuszczono 6 listopada 2026 r. do komory startowej na łódzkiej Retkini. Był to jeden z ostatnich, a zarazem najważniejszych etapów montażu urządzenia, które wiosną 2027 r. ma przystąpić do drążenia 4,6-kilometrowego tunelu Kolei Dużych Prędkości (KDP) pod Łodzią. Przedsięwzięcie Centralnego Portu Komunikacyjnego (CPK) jest realizowana w ramach programu inwestycyjnego Port Polska. Za wykonanie prac budowlanych odpowiada PORR.
Z Wirginii przez Niemcy do Łodzi
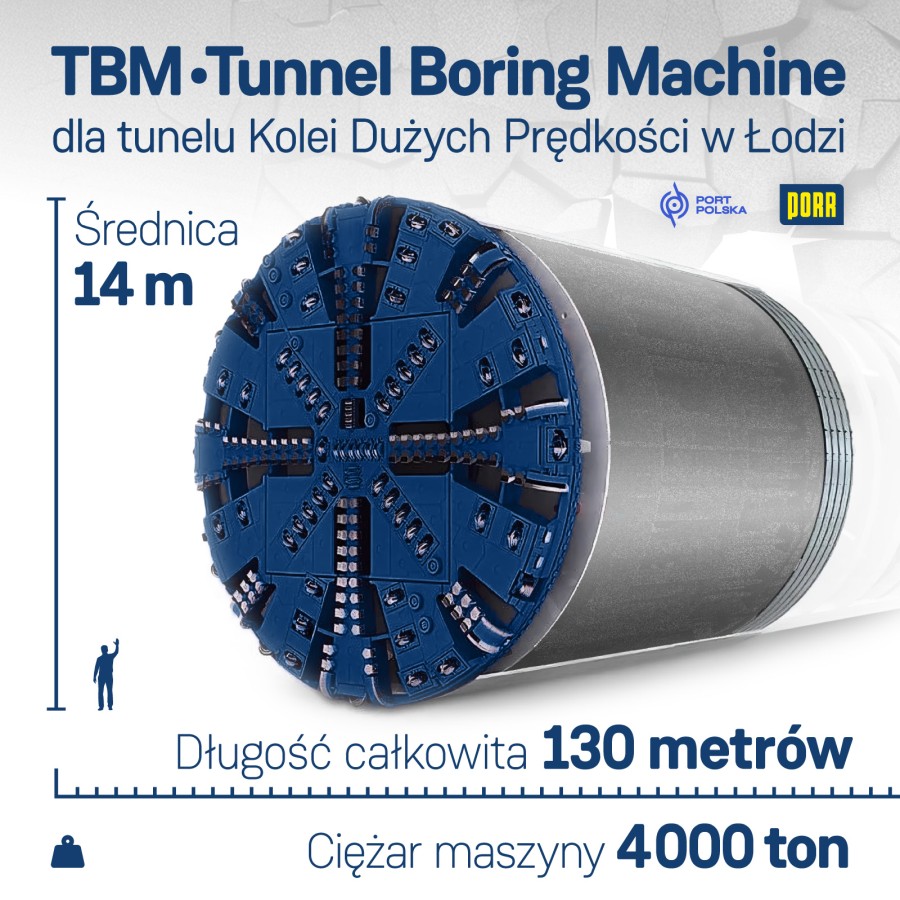
Tunel wydrąży maszyna typu Variable Density (VD), której producentem jest niemiecki Herrenknecht z Schwanau. Ma 130 m długości, tarczę o średnicy 14 m i waży blisko 4000 t. Należy do największych i technologicznie najbardziej zaawansowanych urządzeń do drążenia tuneli. Łódzki plac budowy nie jest dla niej pierwszym. Wcześniej pracowała przy Hampton Roads Bridge-Tunnel w amerykańskim stanie Wirginia, a gdy tamten projekt dobiegł końca, wróciła do Niemiec, skąd ostatecznie trafiła do Polski.
Przewiezienie jej elementów z USA do Europy wymagało łącznie dziesięciu transportów morskich. Najcięższym komponentem jest głowica skrawająca – po złożeniu waży 430 t. To z myślą o niej na placu budowy zainstalowano suwnicę o udźwigu 450 t, która pozwoliła przemieścić ją do komory. Pod ziemią znajdują się już bramownice nr 2, 3 i 4, napęd główny, podkonstrukcja erektora oraz znaczna część osłon TBM.
Montaż z tolerancją ą5 mm
Składanie urządzenia przebiega w ściśle określonej kolejności. Bramownice nr 2 i 3 łączone są na powierzchni i dopiero potem opuszczane do komory startowej, a bramownicę nr 4 montuje się już na dole. Później przychodzi czas na adekwatną maszynę – po pierwszych segmentach osłony instalowany jest napęd główny razem z konstrukcją erektora, następnie reszta osłony, erektor i na końcu głowica. Tak skompletowaną TBM przesuwa się do przedłużenia komory K7 i tam otrzymuje ona tylną, tzw. ogonową część osłony. Na powierzchni składana pozostało bramownica nr 1, którą po opuszczeniu dołącza się do zestawu. Ostatnim krokiem jest montaż ramy oporowej, bez której drążenie nie mogłoby się rozpocząć.
Najwięcej wysiłku wymaga ustawienie i regulacja głowicy – przy tak ciężkim elemencie dopuszczalna odchyłka wynosi zaledwie ą5 mm. Równie skomplikowane jest spawanie jej elementów.
Zmienna gęstość dla bezpieczeństwa zabudowy
Technologia VD łączy zalety maszyn EPB (ang. Earth Pressure Balance) oraz zawiesinowych. Umożliwia precyzyjną kontrolę ciśnienia przed głowicą, a grunt przed tarczą stabilizuje zawiesina bentonitowa. Na bieżąco monitorowane są m.in. ciśnienie, przepływ i adekwatności zawiesiny, a wymagane ciśnienie podparcia wyznacza się na podstawie dokumentacji projektowej, rozpoznania geologicznego i monitoringu. Równoważenie parcia gruntu ciśnieniem wytwarzanym przez TBM ma ograniczyć osiadanie terenu do minimum, a tym samym zmniejszyć ryzyko dla budynków, ulic i infrastruktury na powierzchni. Układy utrzymujące ciśnienie zaprojektowano nadmiarowo – najważniejsze funkcje regulacji pozostają aktywne choćby przy całkowitej utracie zasilania.
Tunel będzie powstawał cyklicznie. Po wydrążeniu ok. 2 m maszyna zatrzymuje się, a erektor – urządzenie montażowe umieszczone wewnątrz TBM – układa pierścień z dziewięciu prefabrykowanych żelbetowych tubingów, które tworzą docelową obudowę. Gdy pierścień jest gotowy, tarcza wznawia pracę na kolejnym odcinku. Urobek jest w tym czasie na bieżąco odprowadzany rurociągiem o średnicy 550 mm – za jego tłoczenie odpowiada siedem pomp o mocy od 1100 do 1700 kW każda. Przestrzeń między obudową a gruntem jest automatycznie wypełniana zaprawą, co stabilizuje grunt wokół tunelu.
Choć TBM jest silnie zautomatyzowana, jej praca wymaga zespołu wykwalifikowanych specjalistów. Budowa prowadzona jest całodobowo, w systemie czterozmianowym. Przy samej maszynie pracuje na zmianę ok. 10 osób, kolejnych 11 obsługuje instalacje technologiczne i przenośniki, a 5 zajmuje się logistyką.


Autor: Damian Malesza
Fot. PORR
Zobacz również: